手表包装代工需要注意哪些细节?
要点速览
- 包装要单排时间线:盒型开模约 10–15 天,首样 5–7 天,别等表头确认才启动
- 定盒型前必须量准三个数:表壳直径、表耳总长、表冠是否突出侧壁
- 磁铁位置、胶水气味与出口材料要求要在下单前确认,不要留到报关阶段
去年冬天帮一位做独立品牌的客户收尾,表头环节走得很顺:机芯、表壳、表带都按确认样落地了,最后却卡在包装上。他开模做了一批磁吸翻盖盒,大货到仓才发现表枕比表壳高 3 毫米,合盖时表冠压在内壁上,能听到轻微的摩擦声。返工内衬、重新贴合,前后又拖了三周,没赶上既定的发售节点。
这类事在我接触的包头供应链里不算罕见。表头是主角,包装常被当成配角,但用户拆开快递那一分钟看到的就是包装,那几分钟往往决定了是退货还是留下。
我这些年主要帮创业者对接供应链,包装这一块经手的项目有几十个。下面写的都是打样和验收时反复踩到的细节,可以直接拿去和手表代工厂家逐条对账。
一、包装的时间线要单独排
包装看着简单,其实是一条独立的生产链:盒体开模、内衬成型、印刷、烫金、组装。盒型开模通常要 10 到 15 天,首样出来再等 5 到 7 天,中间大概率还有一轮调整——内衬硬度不对、烫金位置偏了、纸质和色卡对不上。表头确认之后才启动包装,整体交期往往要往后压 3 周左右。
比较稳的做法是,表壳尺寸冻结那天就把包装供应商拉进来。表头还在电镀或做阳极氧化的时候,包装已经在开模,两条线并行,时间才够用。关于多轮打样之间的时间分配,我在这篇记录里写过参考:打样时间的真实模型。
二、盒型结构:先量表,再定盒
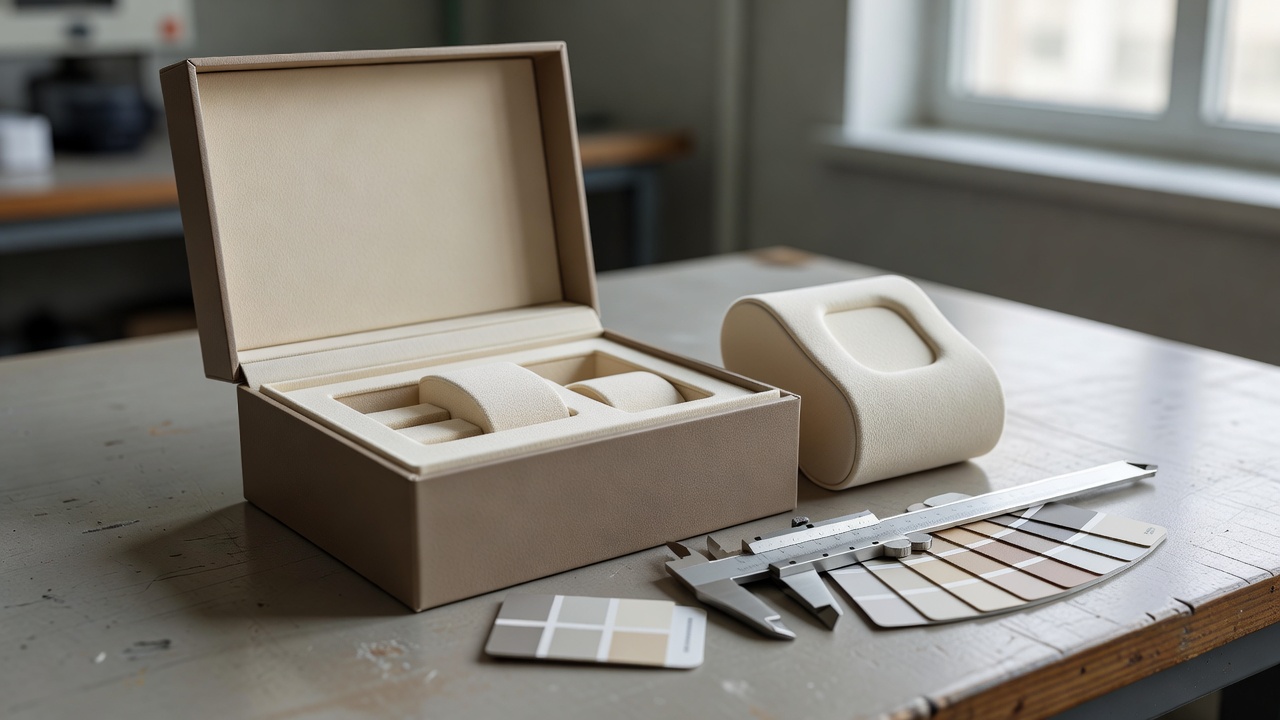
盒型定得太早,是很多项目返工的起点。定盒型之前,至少要用卡尺量三个数:表壳直径、表耳到表耳的总长(含表带自然弯折后的实际宽度)、表冠是否突出于表壳侧面。磁吸翻盖盒最常见的翻车点就是第三个——表冠顶到盒盖内壁,合盖有阻力,用户会以为盒子是坏的。
| 盒型 | 常见适配场景 | 需要提前确认的点 |
|---|---|---|
| 天地盖硬盒 | 电商直发、常规礼盒 | 内托与外盒的配合间隙、纸板厚度 |
| 磁吸翻盖盒 | 强调开箱体验 | 磁铁位置与表头的距离、合盖公差 |
| 抽屉盒 / 书本盒 | 高客单、线下渠道 | 滑轨松紧、抽拉是否顺畅 |
| 铁盒 / 铝盒 | 运输距离远、抗压要求高 | 自重带来的运费、内衬缓冲设计 |
外盒与内托之间的配合间隙,通常留 0.5 到 1 毫米比较稳。太紧,内托塞不进去;太松,摇一摇里面会响,运输途中更容易磕碰。
三、内衬与表枕:三个尺寸必须量准
内衬是最容易被凑合的一环,但它直接决定运输途中的抗冲击能力。我一般按下面的顺序推进:
- 先寄一只实物表给包装供应商,不要只给图纸。表带的软硬度、表扣的厚度,图上看不出来。
- 确认表枕直径与表带内周长。表带扣合后会有微小形变,表枕留 1 到 2 毫米余量比较合适。
- 定海绵硬度。太软表会晃,太硬装配工要用力塞,容易刮伤表壳侧面。通常是表枕用中等硬度、盒底再加一层稍软的缓冲棉。
- 把说明书、备用表带、拆带工具的位置一起规划进去。
这几步里最容易被跳掉的是第二步。表枕偏大 2 毫米,装配工用力一塞,表壳侧面的拉丝面就花了,这批只能挑出来单独处理。
四、印刷与表面处理:返工率最高的一段
这一段靠眼睛判断,而每个人对颜色的判断不一样,所以要把标准写死。
- 色号尽量给 Pantone 编号,同时说清楚纸质不同显色会有差异,最终以纸质打样为准,而不是看屏幕。
- 烫金要区分亮金和哑金,还要确认烫金版深度。同一台机器压力不同,出来的效果肉眼可见地不一样。
- 覆膜与烫金同时做的时候,工艺顺序会影响附着力,需要先出一版小样确认。
- 哑膜手感好但指甲容易留痕,亮膜耐磨但整体质感偏通货,按渠道定位选。
沟通方式也很关键。我见过有创业者只说“颜色再正一点”,供应商改了三轮还是不对。给具体参照——比如“比这版浅一点,靠近这张色卡的 18-1 号”——效率会高很多。类似的表达问题,我在常见沟通误区那篇里也整理过。
五、磁铁、气味与出货合规
磁吸盒的磁铁需要留意位置。机械机芯对磁场比较敏感,如果磁铁紧贴表头,长时间运输或存放后走时可能受影响。通行的做法是把磁铁嵌在盒盖远离表头的一侧,或者在磁铁与内衬之间加一层屏蔽材料,具体可行性要和供应商确认。
气味是另一件事。有些低价内衬用胶量大,新盒打开有明显的胶味。出口订单还要关注目的地对包装材料的环保要求,比如纸质来源、油墨类型,最好在下单前问清楚,不要等到报关阶段才发现要换材料。
六、验收环节:给包装单列一份检查清单
包装验收不能只看外表。我一般按下面这些项逐条过:
- 颜色对比确认样,在自然光和室内灯下各看一遍;
- 烫金是否有断笔、糊版,位置偏移是否超过 1 毫米;
- 盒盖开合手感是否一致,同一批抽查不少于 20 只;
- 内衬装配后表体能否顺畅取出,不刮手也不刮表;
- 抽 3 到 5 只做跌落测试,高度参考实际运输场景,看角部有没有塌陷;
- 拆封后静置一段时间,再判断异味是否可接受。
我把这类检查整理成过一份质量检验清单,包装部分可以单独拉出来用。
最后给个可执行的建议:包装确认样签字后,大货数量按实际需求上浮 5% 到 10% 留余量,因为边角压损在运输中很难完全避免。同时把确认样留一只封存在自己手里,大货到仓先对比这一只——颜色和手感对不上的批次,别急着上架。
相关问答
- 包装可以和大货表头分开下单吗?
- 可以,而且多数情况下建议分开。包装厂和表头厂通常是两类供应商,分开下单便于并行推进,也便于单独谈价格和交期。但要保证盒型尺寸在表壳冻结后再最终确认,避免表壳微调后包装不匹配。
- 磁吸盒一定不能用于机械表吗?
- 不是一定不能,而是要看磁铁位置和强度。磁铁远离表头、或中间有屏蔽层时,一般问题不大。稳妥的做法是让供应商提供磁铁位置图,并在打样阶段做一次实际装机测试,观察走时是否有异常。
- 包装打样要准备什么资料?
- 需要实物表或 1:1 复模件、表壳与表带的关键尺寸、色号或色卡参照、烫金位置的示意图,以及想要的盒型参考样。资料越具体,返工轮次越少。只给一张外观图,通常要改两三版。